AR-56 høystabiliserende acetylenregulator for sveising og skjæring er designet med fokus på trykk...
See Details
 MOTOR
Acetylen-oksygeninnstillinger: Sikkert regulatortrykk for sveising og skjæring
Bransjenyheter-Acetylen og oksygeninnstillinger kommer ned til en hard regel og noen få pålitelige utgangspunkt. Den harde regelen er at acetylen aldri går over 15 psi ved regulatoren, fordi acetylen blir ustabilt utover det trykket. Utgangspunktene er smale områder for skjæring, sveising og oppvarming, og du finjusterer dem når flammen er tent. Still inn trykk på denne måten og du får et renere kutt, mindre gassavfall og et mye tryggere verksted.
Hvorfor regulatorinnstillinger betyr noe
De to gassene gjør forskjellige jobber. Acetylen er drivstoffet; oksygen forsyner forbrenningen og, under skjæring, høyhastighetsstrømmen som oksiderer og blåser slagget ut av snittet. Når trykket er feil, vises symptomene umiddelbart:
- For lite acetylen: flammen spretter og går tilbake i spissen.
- For mye acetylen: en sotet, lat flamme, pluss en unødvendig risiko for å drive mot 15 psi-grensen.
- Lite oksygen: fillete kuttkanter med kraftig slagg og ingen skarp gjennomgang.
- Høyt oksygen: overdreven oksidasjon ved kuttflaten og for tidlig slitasje av tuppflaten.
Den praktiske løsningen er å starte med kjente gode tall, tenne fakkelen og lese flammen. Å vri på knotten og håpe ender sjelden godt.
Acetylen-taket på 15 psi
Acetylen er oppløst i aceton inne i sylinderen. Hvis du trekker den ved et arbeidstrykk over omtrent 15 psi, kan gassen brytes ned av seg selv, generere varme og potensielt eksplodere uten at det er oksygen tilstede. Dette er ikke en preferanse eller et stilvalg; det er en fysisk grense som anerkjennes av regulatorprodusenter, sylinderleverandører og alle sveisekoder som omhandler oxy-fuel utstyr.
Tre vaner holder deg på den sikre siden:
- Sett aldri acetylenregulatoren over 15 psi, selv for tunge tallerkener eller store multihullspisser.
- Åpne acetylensylinderventilen sakte, ikke mer enn en kvart til en halv omdreining.
- La ventilnøkkelen være på plass mens du arbeider slik at du kan lukke sylinderen raskt i en nødssituasjon.
Anbefalte acetylen- og oksygeninnstillinger
Verdiene nedenfor er for standard todelte kutte- og sveisedyser med gjennomsnittlig slangelengde. De starter press, så behandle dem som den første kontrollen i stedet for den endelige autoriteten.
| Drift | Materialtykkelse | Acetylen (psi) | Oksygen (psi) |
|---|---|---|---|
| Kutting | Opptil 1/8 tommer (3 mm) | 4-5 | 20-25 |
| Kutting | 1/8 tommer til 1/2 tommer (3–12 mm) | 5-8 | 30-40 |
| Kutting | 1/2 tommer og over (12 mm) | 8-12 | 40-50 |
| Sveising | Lett ark, opptil 1/8 tommer | 3-5 | 5-10 |
| Sveising | Middels seksjoner, 1/8-1/2 tommer | 5-8 | 10-20 |
| Sveising | Tunge partier, 1/2 tommer og over | 8-12 | 20-30 |
Les tipsnummeret, og juster deretter
Standard kuttespisser har et stemplet nummer som forteller deg drivstoffgasstrykket direkte. En spiss stemplet "4" vil ha omtrent 4 psi acetylen; en spiss stemplet "6" vil ha 6 psi. Sett oksygenet til omtrent 8 til 10 ganger den acetylenverdien, som setter en nummer 4-spiss på 32 til 40 psi oksygen. Denne tommelfingerregelen kommer fra tippprodusenter og holder seg godt på tvers av ordinære størrelser 0 til 6.
Hva skal endres etter belysning
Tenn fakkelen og sett en nøytral flamme. Du vil ha en skarp, blå indre kjegle med bare en liten fjær i kanten. Hvis fjæren vokser seg stor, heve oksygenet litt eller senke acetylenet et trykk. Hvis flammen trenger mer gass, men acetylenregulatoren allerede er på 15 psi, slutter du å vri på knappen og setter på en større spiss. Mer press er ikke svaret; mer tips flyt er.
Kutting vs. sveising: Samme gasser, forskjellige trykk
Kutting krever en høyhastighets oksygenstrøm fordi oksygenet må oksidere stålet og blåse det ut av snittet. Det er derfor tabellen viser oksygen ved 25 til 50 psi mens acetylen holder seg under 15 psi. Sveising, derimot, bruker en nøytral flamme ved lav strømning, så oksygen sitter nær acetylentrykket: noen få psi, ikke 30 eller 40.
Hvis du skjærer med sveiseinnstillinger, er forvarmingen for sakte og oksygenstrømmen for svak for tykk plate. Hvis du sveiser med skjæreinnstillinger, vil du blåse hull gjennom tynt materiale og etterlate en sterkt oksidert søm. Still inn regulatorene for den spesifikke operasjonen, bekreft deretter med flammeformen før du berører metall.
Trinn-for-trinn regulatoroppsett
- Still sylindrene oppreist og fest dem slik at de ikke kan falle.
- Fest regulatorene. Oksygenbeslag bruker en høyregjenger; acetylenbeslag bruker en venstregjenger. Begge skal starte jevnt for hånd uten å tvinge.
- Trekk regulatorens justeringsknapp helt ut mot klokken før du åpner en sylinderventil.
- Åpne acetylensylinderventilen sakte og stopp ved en kvart til en halv omdreining. Hold ventilnøkkelen på plass.
- Åpne oksygenflaskeventilen helt til ventiltetningen sitter jevnt.
- Still inn arbeidstrykket med brennerventilene lukket: først acetylen, deretter oksygen.
- Rens hver slange ved å knekke brennerventilen et øyeblikk, og lukk den deretter.
- Kontroller alle koblinger med såpevann før tenning; bobler betyr lekkasje.
Velge regulatorer som holder innstillingene pålitelig
Presisjon er viktig når du setter inn 4 psi og forventer at den blir der i en lang skjæring. En regulator med en fingjenget justeringsknapp og en lesbar måler lar deg lande på det nøyaktige tallet raskt. Et stabilt ventilsete holder det tallet stabilt når sylindertrykket faller, slik at du ikke stadig sjekker og justerer på nytt.
For acetylenservice dekker vår AR-serie både benkarbeid og tung skjærebelastning. AR56 er bygget for kontinuerlige sveise- og skjæresykluser der utgangsstabilitet betyr mest, mens AR03 gir høy presisjonskontroll for fine flammejusteringer. På oksygensiden holder OR07a kontinuerlig drift regulatoren jevn levering over lange klippeøkter, som er akkurat det du vil ha når innstillingene er slått inn.
 AR-56 Acetylen-regulator med høy stabilitet for sveising og skjæring Denne regulatoren opprettholder jevn acetylenproduksjon for kontinuerlige sveise- og skjæresykluser. Den tilbyr justerbar effekt fra 0 til 40 kg/cm², et rundt G5/8" inntak og et 3/8" slangemottak, tilgjengelig i helkobber eller økonomiske versjoner. Se produkt →
 AR-03 Acetylen trykkregulator med høy presisjon Designet for fine flammejusteringer, gir denne modellen stabil acetylentrykkkontroll med et inngangsområde på 0–2,5 kg/cm² og justerbar effekt på opptil 40 kg/cm², noe som legger vekt på maskineringsnøyaktighet og tetning for pålitelig drift. Se produkt →
 OR-07A Kontinuerlig drift Oksygentrykkreguleringsregulator Denne oksygenregulatoren er bygget for lange skjæreøkter, og håndterer høyt inngangstrykk på opptil 3000 psi og leverer jevn utgang fra 4 til 80 psi. CGA540-inntaket og lettlest måler støtter pålitelig kontinuerlig arbeid. Se produkt →
Hvis du bytter ut en regulator på en eksisterende rigg, er de praktiske valgkriteriene de samme: gassservicevurdering, måleområde og utgangskapasitet. Vår guide på å velge riktig acetylen trykkregulator går gjennom disse punktene i klartekst og dekker de vanlige feilene som bør unngås.
Når acetylen- og oksygeninnstillingene er på plass, sjekk målerne igjen etter noen minutters arbeid. Regulatorer kan krype når sylinderen tømmes, spesielt etter mye bruk. Bekreft acetylentrykket på nytt ved starten av hver jobb, skyv det aldri forbi 15 psi, og hold spissen ren. En ren tupp på 4 psi vil fjerne et skittent oppsett ved maksimalt trykk, og det vil gjøre det uten å teste grensene for utstyret ditt.
Relaterte produkter
-
-
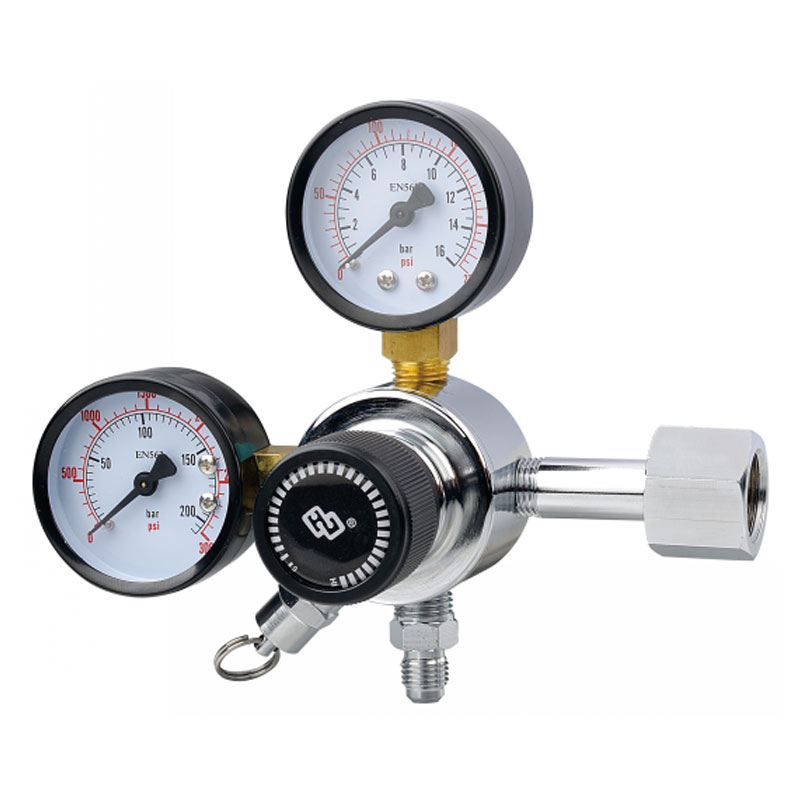
Den justerbare CO2-trykkregulatoren for øl og drikke er konstruert av forkrommet messing, som gir...
See Details -

Den tilpassbare øl- og drikkegassregulatoren i aluminiumslegering er en to-trinns trykkreduserend...
See Details -
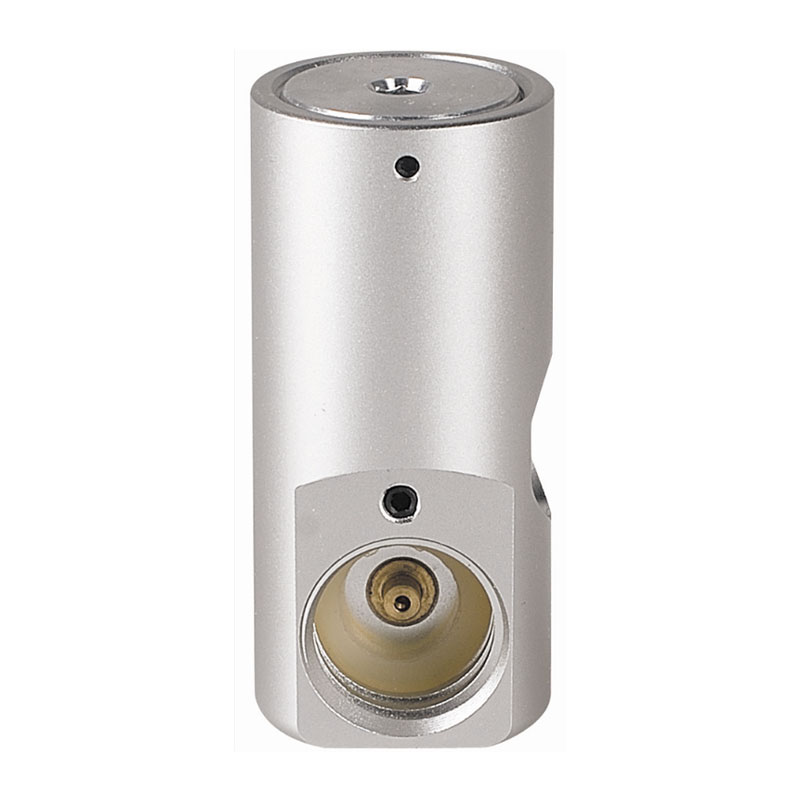
CO2-stabiliseringstrykkreduksjonen for brus har en fast trykkutgang og ingen trykkmåler, noe som ...
See Details -

JTR-02A sveisekarbondioksidstrømningskontroller er spesielt utviklet for sveiseoperasjoner. Dette...
See Details -
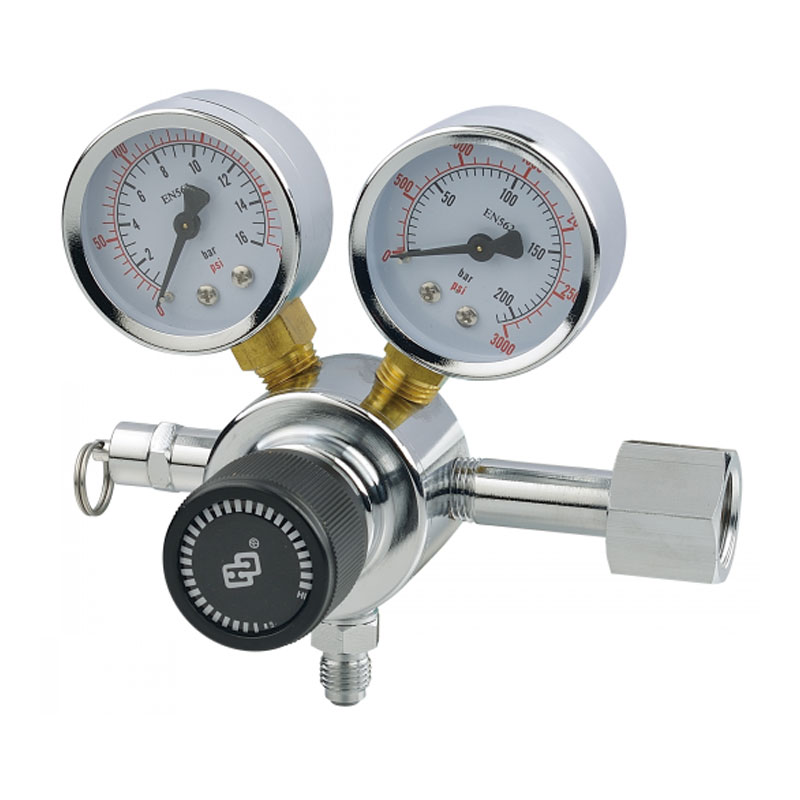
Den multifunksjonelle CO2-trykkreduseringen for drikkesystemer er produsert av forkrommet messing...
See Details -
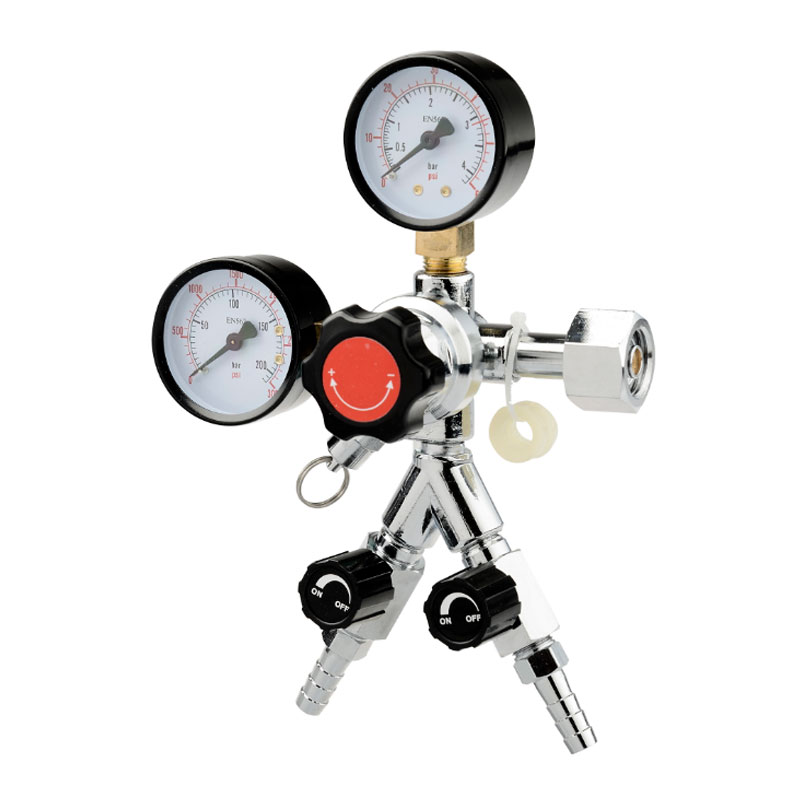
Høytrykks CO2-trykkreduksjonsventilen for øl og drikkevarer er en gasskontrollenhet spesielt desi...
See Details -

Den multifunksjonelle CO2-trykkreduseringen med kuleventilgrensesnitt er en gasskontrollenhet des...
See Details
- PRODUKTER
- Trykkregulator for sveising og skjæring
- Akvarium trykkregulator
- Trykkregulator for øl og drikke
- Trykkreduserende rørledning
- KONTAKTINFORMASJON
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBIL QR-KODE

