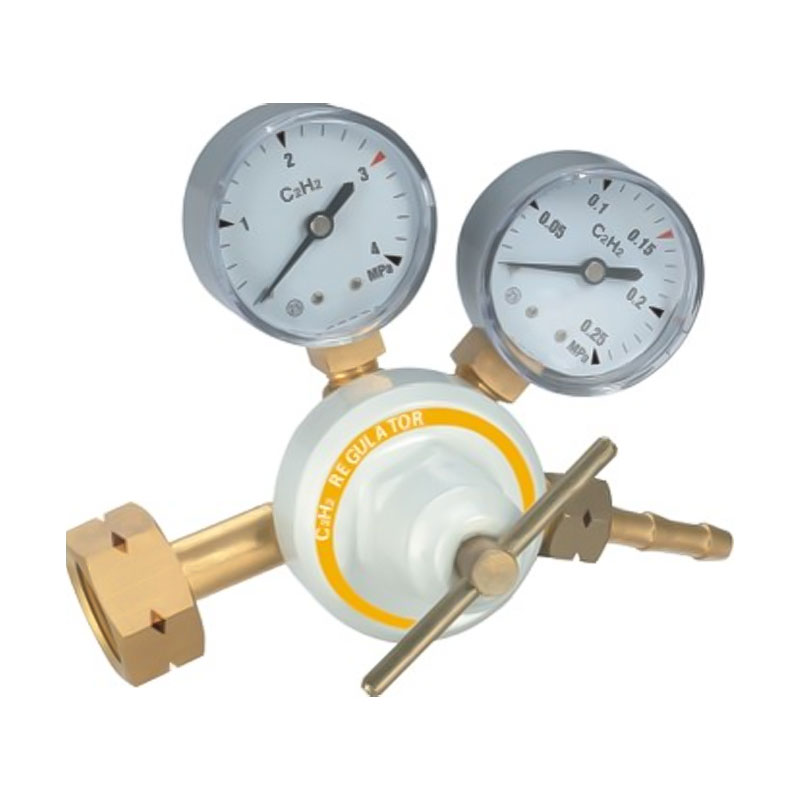
AR-56 høystabiliserende acetylenregulator for sveising og skjæring er designet med fokus på trykk...
See Details
 MOTOR
Den ultimate guiden til skjæretrykkregulatorer: funksjon, typer og kjøpsråd
Bransjenyheter-A skjæretrykkregulator reduserer høytrykksgass fra en sylinder ned til den kontrollerte utgangen som er nødvendig for oxy-fuel eller plasmaskjæreoperasjoner. Riktig regulator avhenger av tre faktorer: gasstjeneste (oksygen og drivstoffgasser som acetylen, propan eller naturgass krever hver en dedikert regulator med riktig CGA-tilpasning), trykkområde skjæreprosessen krever (oksy-fuel-skjæring trenger vanligvis 20-60 PSI oksygen for tynnplate og opptil 90 PSI for tykk plate, mens plasmaskjæring ofte krever 60-120 PSI ren, tørr luft), og strømningskapasitet nødvendig for å opprettholde et stabilt kutt uten trykkfall. Å velge en underdimensjonert eller gassinkompatibel regulator fører til inkonsekvent kuttkvalitet, slaggoppbygging og sikkerhetsrisiko.
Hva er en skjæretrykkregulator og hvordan fungerer den
En skjæretrykkregulator kobles til en gassflaske og trapper ned det lagrede sylindertrykket til et stabilt arbeidstrykk levert til skjærebrenneren eller plasmasystemet. Oksydrivstoffskjæring er avhengig av en jevn strøm av høyrent oksygen kombinert med en forvarmet drivstoffgass for å smelte og blåse bort metall langs skjærelinjen. Plasmaskjæring bruker i stedet en regulert gass (ofte trykkluft, nitrogen eller oksygen) for å danne den ioniserte plasmabuen som skiller materialet.
Internt bruker regulatoren en membran-og-fjærmekanisme som i prinsippet er identisk med andre gassregulatorer: Når operatøren dreier på justeringsskruen, åpner eller lukker fjærspenningen mot membranen en intern ventil, og kontrollerer hvor mye gass som passerer gjennom til lavtrykkssiden. En riktig fungerende skjæreregulator bør holde leveringstrykket innenfor ca. 1-3 PSI fra settpunktet , selv om etterspørselen etter fakkelen svinger under piercing og skjæring.
Typer skjæretrykkregulatorer
Kutteregulatorer er kategorisert etter kutteprosessen de støtter og etter deres interne trykkreduserende design.
Oxy-fuel kutteregulatorer
Disse kommer i matchende par: en oksygenregulator og en drivstoffgassregulator (acetylen, propan eller naturgass). De er aldri utskiftbare, siden drivstoffgassfittings bruker venstregjenger og lavere trykkklassifiseringer, mens oksygenregulatorer bruker høyregjenger og er klassifisert for mye høyere innløpstrykk.
Plasmaskjærende gassregulatorer
Plasmasystemer bruker ofte en regulator innebygd i eller sammenkoblet med et filter og fuktutskiller, siden selv små mengder vann eller olje i lufttilførselen kan føre til dårlig skjærekvalitet og forkorte forbruksvare. Mange butikkkompressorer mater plasmakuttere gjennom en dedikert linjeregulator vurdert for kontinuerlig høystrømseffekt i stedet for en sylinderlignende enhet.
Enkelt-trinn vs. to-trinns design
Ett-trinns skjæreregulatorer er vanlige for bærbar og lett bruk. To-trinns regulatorer opprettholder en jevnere effekt når sylindertrykket synker, noe som betyr mest for lange, kontinuerlige kutt på tykk plate. To-trinns enheter begrenser vanligvis trykkfall til under 2 PSI sammenlignet med 5-8 PSI på ett-trinns modeller når sylinderen faller under 500 PSI.
| Kutteprosess | Brukt gass | Typisk arbeidstrykk | Felles montering |
|---|---|---|---|
| Oksy-acetylen-skjæring | Oksygen | 20-60 PSI | CGA 540 |
| Oksy-acetylen-skjæring | Acetylen | 3-15 PSI | CGA 510 (venstregjenger) |
| Oksy-propanskjæring | Propan | 5-20 PSI | CGA 510 (venstregjenger) |
| Plasmaskjæring | Trykkluft / Nitrogen | 60-120 PSI | NPT linjebeslag |
Nøkkelkomponenter og deres funksjoner
- Høytrykksmåler: Indikerer gjenværende sylindertrykk slik at operatører kan planlegge utskifting av gass før et kutt avbrytes.
- Lavtrykksmåler (levering): Viser arbeidstrykket som sendes til skjærebrenneren eller plasmasystemet.
- Justeringsskrue: Lar operatøren stille inn det spesifikke trykket som kreves for platetykkelsen som kuttes.
- Membran og fjærmontering: Opprettholder et konsistent produksjonstrykk ved å svare på endringer i nedstrøms etterspørsel.
- Sikkerhetsavlastningsventil: Venter gass automatisk hvis trykket overstiger regulatorens nominelle grense, og forhindrer brudd.
- Filter/fuktighetsseparator (plasmasystemer): Fjerner vann og olje fra trykkluft før den når brenneren, og beskytter kuttkvalitet og forbruksvarer.
Hvordan velge riktig skjæretrykkregulator
1. Tilpass regulatoren til skjæreprosessen
Oksy-drivstoffskjæring krever to separate regulatorer (oksygen og drivstoffgass), mens plasmaskjæring krever en regulator eller filter-regulator-kombinasjon beregnet for strømningen og trykket i plasmasystemet. Bytt aldri ut en sveiseregulator for kuttebruk hvis den ikke er klassifisert for de høyere strømningshastighetene skjærebrennerne krever.
2. Dimensjoner regulatoren etter platetykkelsen
Tykkere plate krever høyere oksygentrykk og flyt for å holde kuttet i bevegelse gjennom materialet. Som en generell referanse, kutting av 1/4-tommers stål trenger vanligvis omtrent 30 PSI oksygen, mens 2-tommers stål kan kreve 55-60 PSI eller mer . Velg en regulator med maksimal effekt som er komfortabelt over ditt tykkeste forventede kutt.
3. Sjekk strømningskapasitet, ikke bare trykk
En regulator kan vurderes for riktig trykk, men likevel begrense strømmen hvis dens indre åpning er underdimensjonert for kutting med høyt volum. For kraftig skjæring eller produksjonsskjæring, se etter regulatorer som er eksplisitt klassifisert for skjærebrennerservice i stedet for generelle sveiseregulatorer.
4. Prioriter to-trinns regulatorer for lange kutt
Produksjonsbutikker som kjører lange, kontinuerlige kutt drar mest nytte av to-trinns regulatorer, siden trykkavvik under 2 PSI holder snittbredde og kantkvalitet konsistent fra starten til slutten av et kutt.
5. For plasmasystemer, bekreft luftkvalitetskrav
De fleste produsenter av plasmakuttere spesifiserer et maksimalt fuktighets- og oljeinnhold for tilført luft. Å pare regulatoren med en passende filter/tørketrommel er ofte viktigere enn regulatorens trykkklassifisering alene.
Installasjons- og sikkerhetsretningslinjer
- Inspiser sylinderventilen og regulatorinntaket for olje, fett eller rusk før tilkobling, spesielt for oksygenservice.
- Knekk sylinderventilen kort for å fjerne støv fra utløpet, stående til siden i stedet for foran den.
- Fest regulatoren og stram godt med en skiftenøkkel, unngå overstramming som kan skade setet.
- Skru justeringsskruen helt ut før du åpner sylinderventilen, åpne den deretter sakte.
- Test alle koblinger med en godkjent lekkasjedeteksjonsløsning; test aldri for lekkasjer med åpen flamme .
- Still inn arbeidstrykket gradvis mens gassen strømmer gjennom brenneren, se produsentens skjærediagram for platetykkelsen.
Oksygenregulatorer og armaturer må forbli helt fri for olje og fett, siden oksygen under trykk kombinert med hydrokarboner kan antennes voldsomt. Denne enkeltregelen forhindrer flertallet av skjæringsulykker med oksygen i fabrikasjonsbutikker.
Beste praksis for vedlikehold
De fleste produsenter anbefaler en full inspeksjon og rekalibrering hver 12. måned , eller oftere ved skjæreoperasjoner med høyt volum.
- Lukk sylinderventilen og slipp gjenværende trykk fra regulatoren ved slutten av hvert skift.
- Oppbevar regulatorer på et rent, tørt sted vekk fra støv, fuktighet og støtskader.
- Tøm fuktighetsutskillere regelmessig på plasmaskjæresystemer for å forhindre at vann overføres til brenneren.
- Bytt ut målere som viser en krypende eller stikkende nål, som vanligvis signaliserer et slitt sete eller intern forurensning.
- Bruk kun oksygensikre smøremidler på oksygenserviceregulatorer; bruk aldri standard petroleumsbasert fett.
Vanlige feil å unngå
- Åpne sylinderventilen for raskt , som forårsaker en trykkspiss som kan skade måleren eller membranen.
- Ved å bruke en sveiseklassifisert regulator for skjæreapplikasjoner med høy flyt var den ikke designet for å håndtere.
- Tvinger en adapter til å koble til en inkompatibel gassfitting, som omgår innebygd sikkerhetsdesign.
- Ignorerer trykkfall midtveis, som ofte signaliserer en underdimensjonert regulator eller en nesten tom sylinder.
- Forsømmelse av luftfilteret/tørketrommelen på plasmasystemer, noe som fører til dårlige kuttkanter og for tidlig slitasje på forbruksvarer.
En skjæretrykkregulator har en direkte innvirkning på kuttkvalitet, gasseffektivitet og butikksikkerhet. Det riktige valget kommer ned til å matche regulatoren til skjæreprosessen og gasstypen din, dimensjonere den for din typiske platetykkelse og strømningsbehov, og velge en totrinnsdesign for lange kutt eller produksjonsskala. Kombinert med riktig installasjon og rutinemessig vedlikehold, vil riktig regulator gi konsistente, rene kutt og et tryggere arbeidsmiljø for mange års bruk.
Relaterte produkter
-
-

Den multifunksjonelle CO2-trykkreduseringen med kuleventilgrensesnitt er en gasskontrollenhet des...
See Details -
Høytrykks CO2-trykkreduksjonsventilen for øl og drikkevarer er en gasskontrollenhet spesielt desi...
See Details -

Denne CO2-regulatoren for akvariet med doble trykkmålere og enkelt bobleteller er designet spesie...
See Details -

Den tilpassbare øl- og drikkegassregulatoren i aluminiumslegering er en to-trinns trykkreduserend...
See Details -

Denne integrerte CO2-regulatoren med trykkmåler og teller kombinerer trykkovervåking og gassstrøm...
See Details -

Den ølspesifikke CO2-trykkreduksjonen med et tilpassbart grensesnitt er en gassreguleringsenhet d...
See Details -

Den lette aluminiums øl- og drikke CO2-regulatoren er en gassreguleringsenhet designet spesielt f...
See Details
- PRODUKTER
- Trykkregulator for sveising og skjæring
- Akvarium trykkregulator
- Trykkregulator for øl og drikke
- Trykkreduserende rørledning
- KONTAKTINFORMASJON
-
-
+86-180 6927 8236

-
[email protected]

-
No.1358, Tanjialing West Road, Lanjiang Street, Yuyao, 315400, Zhejiang

-
- MOBIL QR-KODE

